
滚珠丝杆升降机高精度工况调试实用技巧
2026-10-07
相较于传统梯形丝杆升降机,滚珠丝杆升降机依托钢珠滚动传动,具备低摩擦、无明显间隙、重复定位精度高的核心优势,广泛应用于精密工装调平、检测设备升降、自动化精密对位、多机同步微调等高精度工业场景。但多数设备精度不达标的问题,并非产品硬件缺陷,而是调试流程粗放、细节把控不到位导致。高精度工况对安装同轴度、传动间隙、运行参数、基准校准要求极高,常规通用调试方式无法满足微米级定位需求。本文分享一套贴合现场落地的高精度调试技巧,帮助设备稳定实现精准定位、平稳升降、零偏差同步运行。
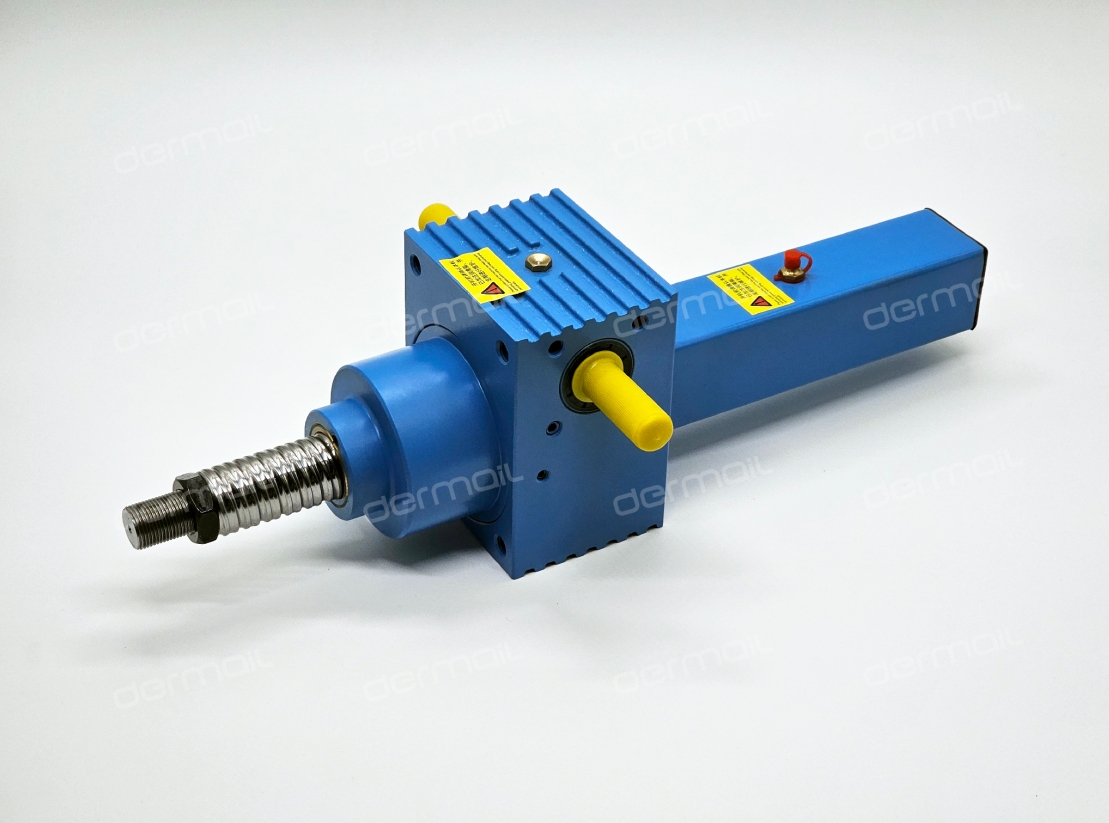
高精度调试的前置核心,是彻底消除传动空程与机械间隙。滚珠丝杆升降机的精度损耗,大多源于蜗轮蜗杆齿侧间隙、丝杆螺母配合间隙叠加产生的回程误差。调试初期需优先完成消隙校准,针对精密机型的可调预紧结构,通过微调蜗轮预紧螺母,适度压缩齿侧间隙,避免间隙过大导致的换向定位偏移,同时杜绝预紧过紧造成的传动卡顿、温升过高问题。对于丝杆螺母副,需确认钢珠循环顺畅、无缺珠、无磨损卡滞,保证正反行程传动无空程滑动。调试时低速点动设备往复升降,借助百分表检测正反行程偏差,将回程误差控制在精密工况允许范围内,从源头解决定位不准、微调偏移问题。
基准找平与同轴度校准,是高精度调试的基础关键步骤,也是最容易被忽视的细节。很多现场调试仅做肉眼找平,存在极大误差,导致丝杆运行时产生隐性侧向力,长期磨损破坏精度。精准调试需依托精密水平仪、百分表开展作业,首先校准设备安装基座,保证安装平面水平无倾斜,基座刚性充足无形变。随后校准丝杆垂直度与导向同轴度,丝杆轴线与安装基面垂直度误差需严控在0.05mm/m以内,配套导向机构与丝杆的中心同轴度偏差不超过0.2mm。长行程机型需重点检测丝杆径向跳动,通过微调垫片、均匀紧固固定螺栓修正偏差,杜绝丝杆摆动、单边摩擦引发的精度衰减,保障全程升降轨迹垂直规整。
运行参数精细化匹配,是保障高精度稳定输出的核心技巧。高精度工况严禁套用普通量产设备的通用参数,需根据负载重量、行程长短、作业节奏单独适配。起步与停止阶段采用缓启缓停模式,降低伺服启停冲击,避免惯性位移造成的定位偏差;微调作业阶段降低运行速度,以低速匀速状态完成精准对位,杜绝高速运行产生的动态误差。同时合理匹配启停加减速时间,规避顿挫式升降导致的台面微移、负载晃动。针对多机同步高精度场景,需统一每台升降机的速度参数、脉冲系数、补偿参数,以单台基准机为标准逐一校准从动机,消除设备个体参数差异带来的同步偏差。
分层精度校验与闭环微调,是锁定高精度效果的关键流程。常规调试仅做单次定点检测,无法排查全程行程的精度波动,高精度调试需采用“多点位分层校验法”。将设备全程行程分为上段、中段、下段三个核心区间,每个区间多次往复升降,分别检测定位精度与重复定位精度,排查行程两端与中间位置的偏差差异。若出现局部点位精度偏移,针对性微调对应区间的电控补偿参数与机械限位位置,而非整体盲目调参。校验完成后固化所有参数,锁定零点基准与补偿数据,防止参数误改动导致精度失效。
最后需做好调试后精度防护与初期磨合优化。高精度设备调试完成后,禁止立即满负荷量产作业,需进行1至2小时空载低速磨合,让钢珠、滚道、蜗轮蜗杆充分贴合,稳定传动间隙与运行状态。同时检查防尘密封结构完整性,杜绝粉尘、铁屑侵入传动结构划伤精密接触面,造成精度不可逆损耗。日常使用中避免瞬时冲击负载、偏心侧向力,定期复核基准零点与同轴度精度,及时微调补偿,长期维持设备高精度运行状态。
总而言之,滚珠丝杆升降机的高精度实现,依赖消隙校准、基准找平、参数适配、分层校验的标准化调试流程。区别于普通设备的粗放调试模式,高精度工况更注重细节把控与闭环微调,通过科学规范的调试方式,可充分发挥滚珠丝杆传动优势,彻底解决定位偏移、同步偏差、重复精度差等问题,持续满足精密工业设备的严苛作业需求。